
 English
 русский
Руководство по лезвию из карбида вольфрама: марки, типы и как выбрать правильный
Новости отрасли-Спросите пять человек, что лезвие из карбида вольфрама есть, и вы, вероятно, получите пять разных ответов. В механическом цехе эта фраза обычно указывает на сменную пластину, зажатую в токарной или фрезерной оправке. На заводе по переработке пленки это означает, что тонкое лезвие продольной резки движется по ламинированной пленке со скоростью несколько сотен метров в минуту. Под землей это может означать вставку-кнопку, вдавленную в буровое долото, кирку на комбайнном барабане или режущую вставку на режущей головке туннелепроходческой машины. Формы и размеры сильно различаются, но семейство материалов, лежащих в их основе, одно и то же: цементированный карбид вольфрама, полученный методом порошковой металлургии композит из твердых зерен карбида вольфрама, скрепленных кобальтовой связкой.
Мы, компания Gaite, производитель твердого сплава, базирующийся в Чанчжоу, Цзянсу, занимаемся прессованием, спеканием и шлифовкой карбида вольфрама с 1990 года. За эти десятилетия вопросы, которые нам задают клиенты, практически не изменились. Какой класс? Какая геометрия? И как нам сделать так, чтобы лезвие прослужило дольше, чем в прошлый раз? В этой статье изложено то, чему мы научились в цехах, и где на самом деле находятся практические решения.
Контент
Чем карбид вольфрама отличается от стали
Твердосплавное лезвие сохраняет свою форму, поскольку материал устойчив к истиранию и деформации. Твердость обычно составляет от 1400 до 1700 HV, тогда как у закаленной инструментальной стали она составляет примерно от 600 до 900 HV. Что еще более важно, эта твердость выдерживает нагрев. При температуре от 800 до 1000 градусов по Цельсию твердосплавная кромка все еще режет, в то время как кромка из быстрорежущей стали уже размягчилась и потеряла свою геометрию. Цементированный твердый сплав также обладает высокой прочностью на сжатие и жесткостью: модуль Юнга находится в диапазоне от 550 до 650 ГПа, а это именно то, что нужно режущей кромке, когда она не должна отклоняться от заготовки под нагрузкой.
Твердость и горячая твердость
Твердость определяется двумя факторами: количеством кобальта между зернами карбида и размером этих зерен. Субмикронная марка с содержанием кобальта 6 процентов может достигать верхней границы диапазона твердости и сохранять острую кромку, поэтому она подходит для чистовых операций и тонких режущих лезвий. Марка кобальта с содержанием от 10 до 12 процентов и с крупными зернами мягче на бумаге, но гораздо более устойчива к растрескиванию под ударами, а это именно то, что действительно нужно вставке для бурения по породе или фрезерному инструменту. Ни одна из оценок не является лучшей в абсолютном выражении; они отвечают на разные вопросы.
Компромисс прочности
Ничто не дается бесплатно. Твердый сплав не сгибается до того, как сломается, он скалывается. Прочность на поперечный разрыв обычно находится в пределах от 2000 до 3500 МПа, и это число меняется в направлении, противоположном твердости, когда вы меняете содержание кобальта или размер зерна. Термический цикл – это второе давление. Прерывистое резание, фрезерование и мокрое резание вызывают быстрые циклы нагрева и охлаждения кромки, а твердый сплав реагирует на это образованием термических трещин задолго до того, как он изнашивается. Понимание того, какой из этих механизмов ограничивает срок службы инструмента, является первым шагом в правильном выборе лезвия.
Основные семьи Клинков и где они работают
Слово «лезвие» охватывает широкий спектр деталей, и твердый сплав, который подходит для ножей продольной резки, редко бывает твердым сплавом, который выдерживает забой туннеля. В таблице ниже показаны обычные семьи и условия, с которыми они сталкиваются при службе. Более подробное описание конкретного продукта можно найти в нашем руководстве по Типы и применение режущих лезвий из карбида вольфрама более подробно рассказывается о геометрии и подготовке кромок.
| Семья Блейдов | Типичное рабочее состояние | Характеристики твердого сплава, которые имеют значение |
|---|---|---|
| Сменное режущее лезвие или пластина | Токарная обработка, фрезерование, обработка канавок и отрезка заготовок из стали, чугуна или цветных металлов. | От 6 до 12 процентов кобальта, от мелкого до среднего зерна, покрытие и шлифовка кромок соответствуют выполняемой операции. |
| Тонкая продольная резка и обрезка лезвия | Непрерывная резка пленки, фольги, бумаги и ламинированного перерабатывающего материала. | Субмикронное зерно, высокая твердость, прямолинейность в микрометровом диапазоне, минимальный заусенец. |
| Вставка для туннелепроходческого станка | Катящийся и скребущий контакт с породой на режущей головке под действием высокой тяги. | Зерно от среднего до крупного с повышенным содержанием кобальта, устойчивость к термической усталости и растрескиванию. |
| Дорожный фрезерный инструмент и кирка | Фрезерование асфальтового или бетонного покрытия с повторяющимися ударными нагрузками | Крупное зерно, от 8 до 12 процентов кобальта, хорошая стойкость к горячему износу и сохранение тела. |
| Кнопка и вставка для бурения породы | Погружной пневмоударник или роторное бурение твердых абразивных пород. | Крупное зерно с высокой ударной вязкостью и сопротивлением выдергиванию зерна. |
| Медальон с круглым хвостовиком | Резка угля и мягких пород на барабанах комбайна или комбайна | Сбалансированная твердость и прочность, надежное паяное соединение со стальным хвостовиком. |
| Штамповочная вставка | Вырубка, формовка, волочение и холодная высадка листового металла в больших объемах | Высокая прочность на сжатие, зерно от среднего до крупного, устойчивость к сколам и истиранию. |
По таблице проходит один шаблон. По мере увеличения тяжести воздействия увеличивается содержание кобальта и укрупняется зернистая структура; Поскольку качество поверхности и точность размеров становятся приоритетом, материал движется в другую сторону. Выбор неправильного направления — самая распространенная причина преждевременного выхода лезвия из строя.
Как определить марку твердого сплава перед заказом
Обозначения классов различаются от поставщика к поставщику, что затрудняет прямое сравнение каталожных номеров. Четыре переменные объясняют большую часть разницы в производительности, и все четыре должны быть учтены, прежде чем будет принято решение о покупке.
- Содержание кобальта. Фаза связующего. Шесть процентов кобальта обеспечивают максимальную износостойкость; десять-двенадцать процентов обменивают часть этой износостойкости на ударную вязкость и устойчивость к растрескиванию.
- Размер зерна. Субмикронные сплавы размером менее 0,8 микрометра обеспечивают высочайшую твердость и самую острую кромку. Грубые сорта толщиной от 3 до 6 микрометров поглощают удары и противостоят растрескиванию при работе с камнями и дорожными покрытиями.
- Покрытие. Покрытия CVD и PVD уменьшают трение и ограничивают передачу тепла к пластине во время обработки стали и чугуна. Полированные сорта без покрытия часто являются лучшим решением для алюминия, пластика и материалов на основе древесины.
- Подготовка края. Острая как бритва кромка подходит для чистовой обработки и мягких заготовок. Заточенная кромка или кромка с Т-образной посадкой противостоят образованию микросколов при черновой и прерывистой резке, когда острая кромка просто отломится.
Добавьте метод соединения в этот список. Независимо от того, припаяно ли лезвие, затянуто в термоусадку или механически зажато, напряжения, которые оно испытывает на границе раздела, меняют, и практика пайки заслуживает такого же внимания, как и сама марка.
Где лезвия выходят из строя первыми
Когда лезвие возвращается изношенным, полезный вопрос не в том, как долго оно прослужило, а в том, как оно умерло. Большинство неудач, которые нас просят проанализировать, попадают в небольшое количество категорий.
- Сколы по краям. Обычно это признак недостаточной прочности, чрезмерной подачи или слишком большого биения державки.
- Боковой износ. Нормальный механизм постепенного износа. Если он внезапно ускоряется, значит, скорость резания или твердость заготовки вышли за пределы комфортной зоны сплава.
- Кратерный износ. Химическое взаимодействие между стружкой и передней поверхностью при высокой температуре, наиболее часто встречающееся при обработке стали на высокой скорости.
- Термическое растрескивание. Гребенчатые трещины, возникающие в результате прерывистого резания с применением СОЖ или нестабильных условий резания.
- Неудачная пайка. Трещины, возникающие в месте соединения, часто возникают из-за неравномерного нагрева, чрезмерного количества присадочного металла или напряжения при шлифовании после соединения.
- Выщелачивание связующего. Удаление кобальта агрессивными охлаждающими или коррозийными средами, в результате чего остается слабый пористый поверхностный слой.
Каждая причина указывает на свое решение: более прочный сплав, измененная подготовка кромки, вариант с покрытием или просто изменение параметров обработки. Замена лезвия без диагностики механизма обычно снова приводит к той же поломке.
От порошка к готовому краю
На нашем заводе в Чанчжоу лезвие начинается с порошка карбида вольфрама, смешанного с кобальтом и спрессованного на прессах ТПА до формы, близкой к окончательной. Спекание под низким давлением затем уплотняет деталь, и умение заключается в поддержании твердости и пористости в жестких пределах по всей партии. Далее следует шлифовка и подготовка кромок с использованием оборудования, импортированного из Германии, и пятикоординатных шлифовальных станков из Австралазии, а также цифрового устройства для предварительной настройки инструмента из Швеции и опытного технического персонала, знающего, как им пользоваться. Полный Процесс изготовления режущих лезвий из карбида вольфрама подробно описано где-то на этом сайте.
Контроль качества проходит по той же цепочке. Мы работаем в соответствии с системами ISO 9001 и ISO 14001, а наши высокоточные сверла, развертки и инструменты для чистовой обработки производятся в соответствии с немецкой стандартной производственной системой, поэтому они могут заменять импортные инструменты без повторной квалификации процесса. Для клиентов, занимающихся производством двигателей и общего машиностроения, эта замена часто является сутью всего процесса: то же качество отверстий и та же стабильность партии при более низкой стоимости детали.
Замечания по применению из цеха
Резка металла
При токарной и фрезерной обработке разговор обычно начинается с материала заготовки и жесткости станка, а не с самого лезвия. Жесткая машина со стабильной установкой вознаградит более твердое и острое лезвие; более легкая машина накажет его. Согласование сплава со станком, а не только с заготовкой, — это то, в чем заключается большая часть выигрыша.
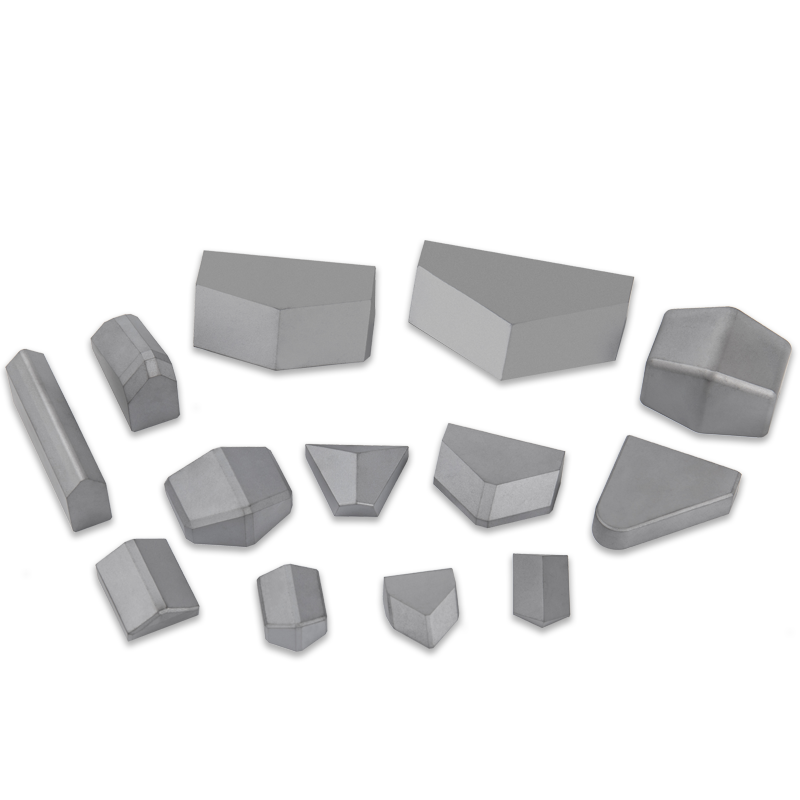
 Режущий диск из карбида вольфрама Режущие инструменты из карбида вольфрама обеспечивают необходимую точность размеров и качество поверхности за счет удаления излишков материала обрабатываемых деталей. Посмотреть продукт →
Бурение горных пород и прокладка туннелей
При бурении и прокладке туннелей враг – это шок. Крупнозернистые сплавы с высоким содержанием кобальта и хорошо закрепленным гнездом пластины выдерживают ударную нагрузку, разрушающую более твердые материалы. Внимание к пайке, выступу пластины и посадке отверстий так же важно, как и технические характеристики сплава.
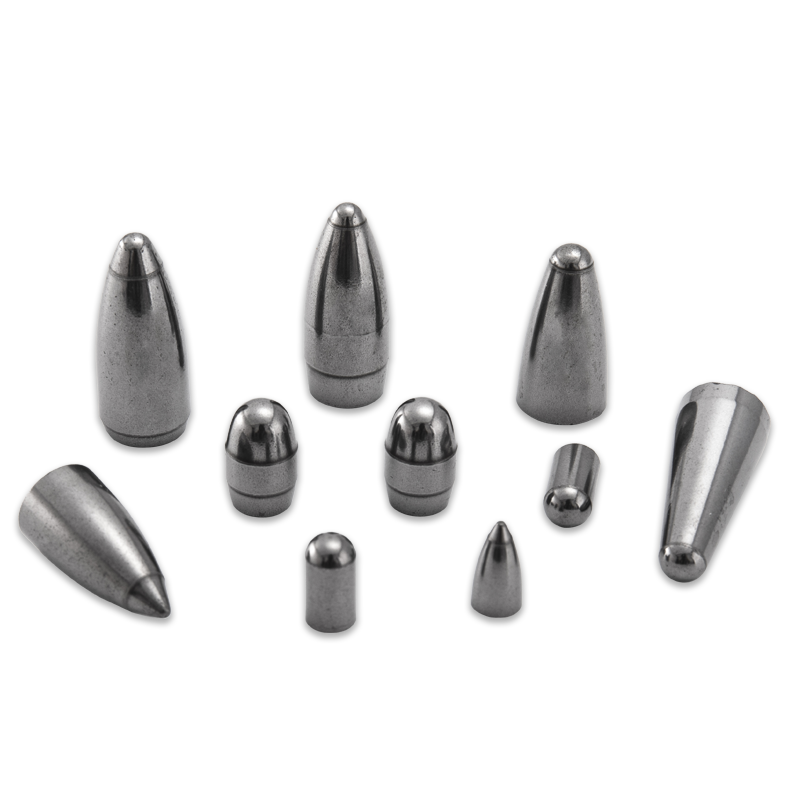
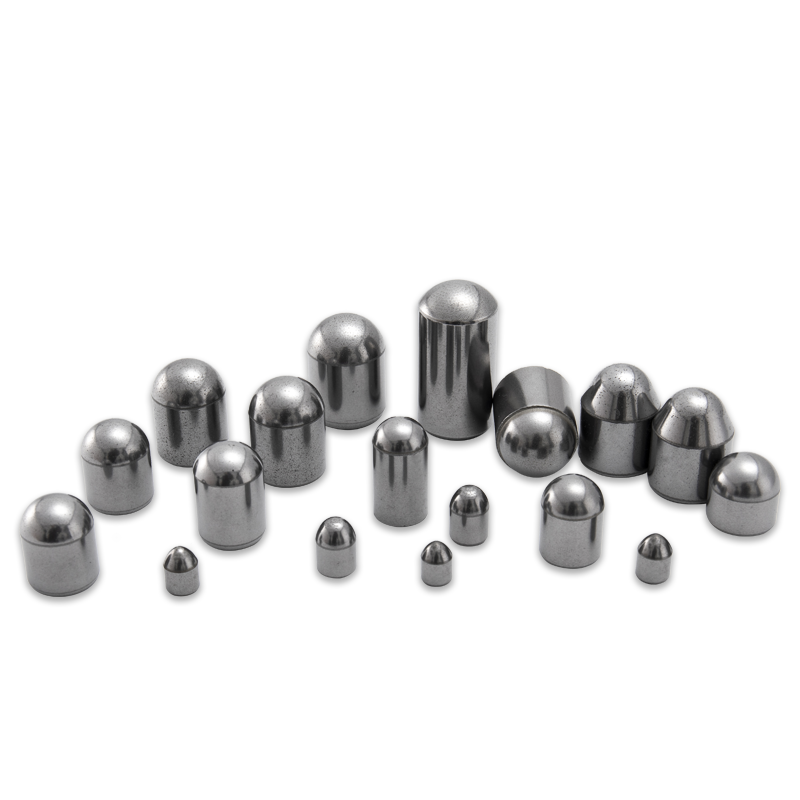
Буровые инструменты из карбида вольфрама Как традиционный горнодобывающий буровой инструмент, буровые инструменты из карбида вольфрама подвержены сложным воздействиям, таким как удары и износ, а условия труда суровы... Посмотреть продукт → Штамповка и формовка
В штампах лезвие должно сохранять размер в течение сотен тысяч ударов, поглощая при этом боковые нагрузки. Высокая прочность на сжатие и устойчивость к выкрашиванию имеют большее значение, чем максимальная твердость, и правильно закрепленная пластина прослужит намного дольше более твердой, но без опоры.
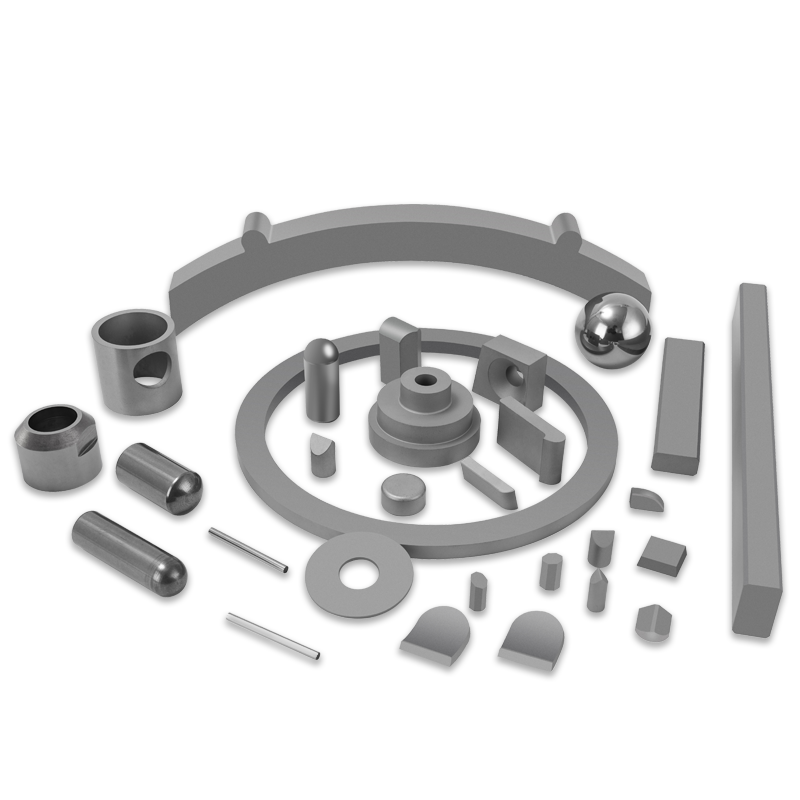
Штамповочная матрица из карбида вольфрама В процессе производства матрица должна выдерживать большое трение и износ. По сравнению с другими материалами наши матрицы из карбида вольфрама имеют более длительный срок службы, держу пари... Посмотреть продукт → Наш собственный ассортимент включает в себя режущие лезвия, вкладыши для туннелепроходческих машин, инструменты для дорожных фрез, инструменты для бурения по горным породам, резцы с круглым хвостовиком для добычи угля и штампы, а также мы разрабатываем специальные инструменты, в которых стандартные детали не подходят для конкретного применения.
Практический контрольный список перед выбором лезвия
- Какой материал режется и какой твердости или абразивности?
- Является ли рез непрерывным или прерывистым и насколько велика ударная нагрузка?
- Как удерживается лезвие: зажатым, припаянным, запрессованным или запрессованным в седло?
- В каком состоянии находится станок, включая биение шпинделя, жесткость и подачу СОЖ?
- Какой режим отказа положил конец жизни предыдущего лезвия?
- Можно ли перезаточить лезвие и сколько раз можно заточить перед заменой?
Честно ответьте на эти шесть вопросов, и сорт, геометрия и подготовка кромки обычно выбираются сами собой. Там, где этого не происходит, мы предпочитаем потратить двадцать минут на обсуждение приложения, чем отправить деталь, которая выйдет из строя через три недели и будет стоить клиенту производственную смену.
Лезвие из карбида вольфрама представляет собой небольшой компонент, оказывающий огромное влияние на стоимость детали, будь то обрезка пленки на высокой скорости или работа туннелепроходческого станка. Материал вознаграждает за заботу: правильный сорт для нагрузки, геометрия, соответствующая эксплуатации, и метод соединения, не нарушающий работу печи для спекания. Это наша цель с 1990 года, и именно поэтому мы продолжаем спрашивать клиентов, почему лезвие вышло из строя, а не только о том, как быстро они хотят получить следующую партию.
Наши новости //
Похожие новости

Если вы заинтересованы в нашей продукции, пожалуйста, проконсультируйтесь с нами
