
 English
 русский
Пластины из карбида вольфрама для туннелепроходческих машин: практическое руководство
Новости отрасли-Любой, кто провел смену на туннелепроходческой машине, знает арифметику, которая управляет всей работой: метры, пробуренные на комплект резцов, и часы, потерянные, когда эти резцы должны оторваться от головки. Вставки из карбида вольфрама для туннелепроходческих машин Мы находимся прямо посередине этой арифметики. Это небольшие детали, часто не шире большого пальца, но именно они решают, завершит ли режущее кольцо свою смену или вернется сколами, плоскими и бесполезными.
Мы производим изделия из твердых сплавов в Чанчжоу с 1990 года, и большая часть этой работы приходится на горнодобывающее, буровое и туннельное оборудование. Далее следует практический взгляд на то, что эти вставки делают под землей, как подобрать уклон в зависимости от грунта и что стоит проверить перед размещением заказа.
Контент
- 1 Что на самом деле делают твердосплавные вставки на ТБМ
- 2 Семейство пластин на режущей головке
- 3 Прочтите основную информацию, прежде чем читать каталог
- 4 Марки, размер зерна и кобальт простым языком
- 5 Когда вставки выходят из строя и о чем вам говорит этот отказ
- 6 Что проверить перед покупкой
- 7 Инструменты, работающие вместе с TBM
- 8 Выбор партнера, а не номера детали
Что на самом деле делают твердосплавные вставки на ТБМ
Туннелепроходческий станок не режет породу так, как пила режет древесину. Дисковые фрезы прижимаются к забою под действием огромной тяги, и порода разрушается под точкой контакта. Таким образом, каждая вставка на головке подвергается высоким сжимающим нагрузкам, истиранию от каменной крошки и мелких частиц, а также повторяющимся ударам каждый раз, когда фреза проходит через забой.
Карбид появляется в большем количестве мест, чем ожидает большинство людей:
- Калибровочные фрезы и манометрические кнопки, где головка должна сохранять свой готовый диаметр от постоянного бокового износа.
- Торцевые вставки на дисковых кольцах с твердосплавными напайками, используемые там, где горная порода настолько абразивна, что простое стальное кольцо изнашивается слишком быстро.
- Наконечники скреперов и зубья рыхлителя предназначены для работы на более мягкой почве, где задача заключается в подъеме материала, а не в его измельчении.
- Износите шпильки и пластины на торце режущей головки, навозных ковшах и шнековых конвейерах, защищая стальные конструкции от такого же абразивного загрязнения.
Все эти части имеют одно общее требование. Твердый сплав должен оставаться зафиксированным в держателе, удерживать рабочую кромку как можно дольше и предсказуемо разрушаться, а не разрушаться.
Семейство пластин на режущей головке
Разные позиции на режущей головке требуют разных материалов из одного и того же материала. Манометрические вставки требуют максимальной износостойкости, поскольку они определяют диаметр туннеля. Лицевые вставки требуют баланса между износостойкостью и ударной вязкостью. Наконечникам скребков превыше всего нужна прочность и прочное паяное соединение.
| Вставить позицию | Основная работа | Недвижимость, которая важнее всего |
|---|---|---|
| Кнопки калибровочного резака | Удерживайте готовый диаметр туннеля | Износостойкость и твердость |
| Вставки на торцевых кольцах дисков | Раздавить и проникнуть в скалу | Сбалансированная прочность и износостойкость |
| Наконечники скребка и рыхлителя | Поднимите мягкую или сломанную землю | Ударная вязкость и прочность пайки |
| Изнашиваемые шпильки режущей головки | Защитите стальные конструкции | Твердость и устойчивость к истиранию |
| Ковш для навоза и конвейерные вкладыши | Устойчивость к истиранию при скольжении | Твердость при разумной прочности |
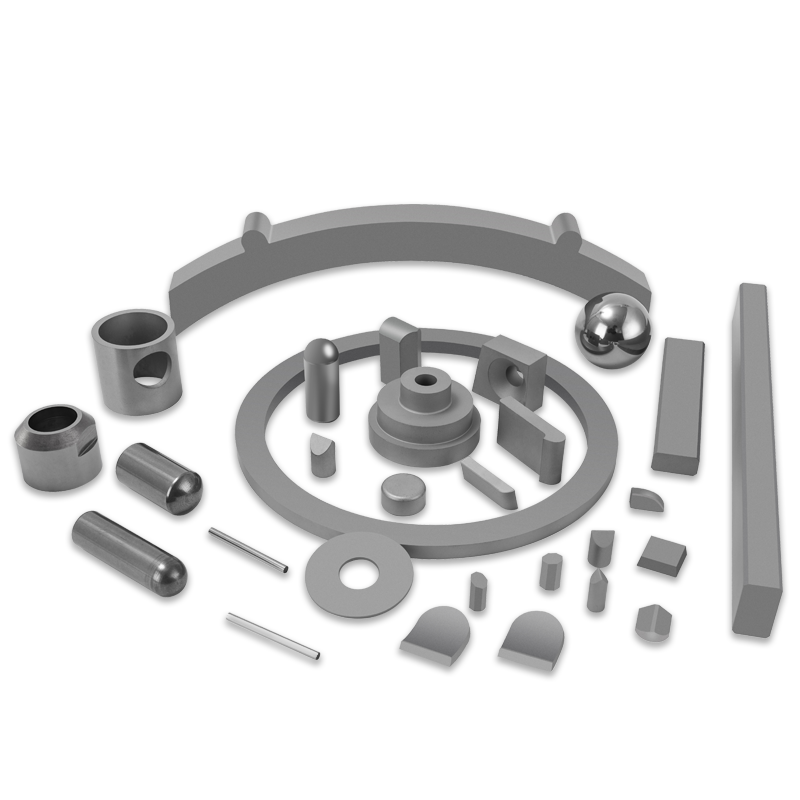
Если вам нужна отправная точка, наш собственный ассортимент пластин для туннелепроходческих машин охватывает описанные выше размеры, торцы и положения износа, как в стандартных размерах, так и в соответствии с чертежами.
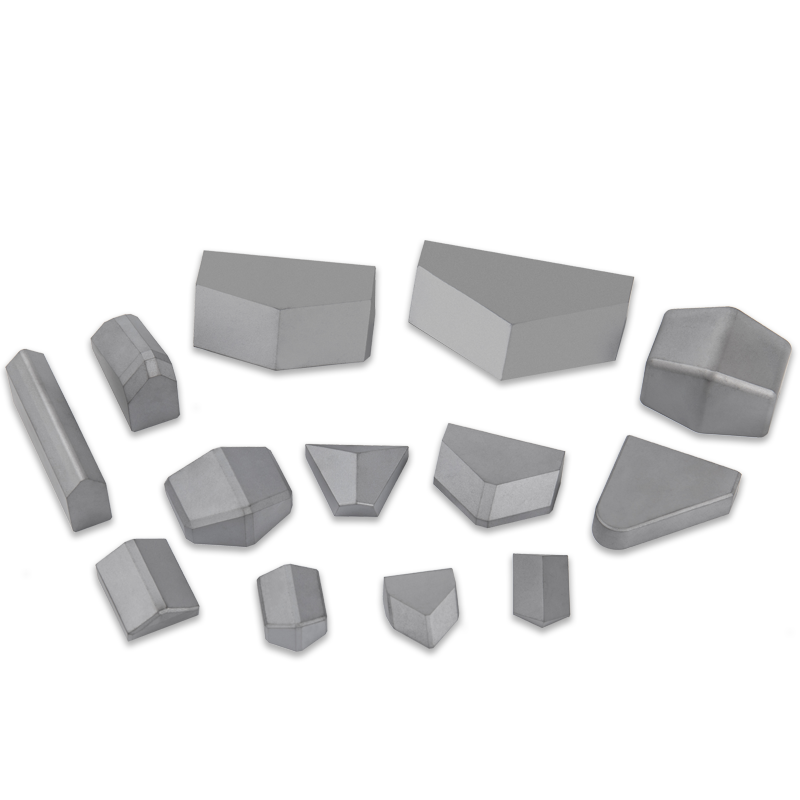
 Вставки из карбида вольфрама для туннелепроходческих машин Охватывает калибр, торцевую поверхность и позиции износа различных марок для среднетвердых пород, доступны в стандартных размерах или по чертежу. Посмотреть продукт →
Прочтите основную информацию, прежде чем читать каталог
Самая распространенная ошибка, с которой мы сталкиваемся, — это выбор сорта по каталогу, не глядя на камень. Для двух туннелей одинакового диаметра могут потребоваться совершенно разные вставки.
Прежде чем что-либо указывать, стоит знать четыре вещи:
- Прочность породы на сжатие, определяющая величину тяги, которую должен выдерживать каждый резец.
- Абразивность обычно выражается индексом абразивности Церчара, который показывает, насколько быстро затупляются кромки.
- Содержание кварца и размер зерна, поскольку твердые мелкозернистые минералы быстро полируют карбид.
- Структура горного массива, поскольку трещиноватый, глыбистый грунт создает ударную нагрузку, которой нет у массивного забоя.
Смешанные состояния лица – самый тяжелый случай. Когда головка переходит из глины в гранит за один оборот, вставки подвергаются как скользящему износу, так и резкому удару в течение нескольких секунд. Крупнозернистые сорта с высоким содержанием кобальта обычно являются более безопасным выбором, хотя изначально они немного мягче.
Марки, размер зерна и кобальт простым языком
Карбид вольфрама для режущих инструментов представляет собой зерна карбида вольфрама, скрепленные кобальтовой связкой. Большую часть работы выполняют две переменные: количество кобальта и крупность зерен карбида.
- Низкое содержание кобальта, мелкое зерно: самая твердая и наиболее износостойкая комбинация, подходит для абразивных пород со стабильной и предсказуемой поверхностью.
- Средний кобальт, среднее зерно: универсальная золотая середина, которая подходит для большинства работ с ТБМ.
- Высокое содержание кобальта, крупная зернистость: самый прочный вариант, выбранный для глыбистого грунта, ударных нагрузок и смешанных поверхностей.
Твердость и ударная вязкость всегда противоречат друг другу, поэтому ни одна категория не всегда выигрывает. Что делает хороший производитель, так это постоянно поддерживает сорт, партия за партией, так, чтобы производительность, которую вы подтвердили в первом испытании, была производительностью, которую вы получаете при десятом заказе.
Обработка имеет такое же значение, как и химия. Пористость, оставшаяся после спекания, действует как стартер трещин, поэтому спекание в вакууме или при низком давлении дает гораздо более надежную вставку, чем деталь, спрессованная и спеченная дешево.
Когда вставки выходят из строя и о чем вам говорит этот отказ
Карбид обычно говорит вам, почему он вышел из строя, если вы посмотрите на изношенные детали, прежде чем они попадут в мусорный бак. Изучение выкройки часто позволяет сохранить целый набор фрез.
| Что ты видишь | Вероятная причина | Что изменить |
|---|---|---|
| Сколы или растрескивание | Влияние, выходящее за пределы прочности | Перейдите к более высокому содержанию кобальта или более крупному зерну. |
| Плоские, полированные кончики | Твёрдость превосходит истирание | Низкое содержание кобальта или более мелкозернистый сорт |
| Серая, травленая поверхность | Атака связующего из воды и суспензии | Проверьте выбор связующего и дренаж. |
| Ослабленные или отсутствующие шпильки | Плохое прилегание отверстия или слабая фиксация. | Проверьте посадку с натягом и качество отверстий. |
| Трещины вокруг кончика | Термическая и механическая усталость | Просмотрите цикл пайки и параметры резки. |
Записывать характер износа каждой цепочки, а не каждого резца — это привычка, которую стоит выработать. Возникает смутное ощущение, что вставки не сохраняются в данных, которые вы можете передать поставщику.
Что проверить перед покупкой
Цены на пластины различаются, но стоимость вышедшего из строя набора фрез измеряется временем простоя, а не ценой деталей. Несколько простых проверок отделяют серьезного производителя от торговой компании.
- Отслеживаемость партии, поэтому уровень проблемы можно отследить до процесса прессования и спекания.
- Проверка твердости готовых деталей, а не только по сертификату поставщика порошка.
- Металлографический контроль пористости, распределения связующего и зернистой структуры.
- Контроль размеров отверстия и головки каждой пластины, поскольку от посадки в держателе зависит, останется ли она на месте.
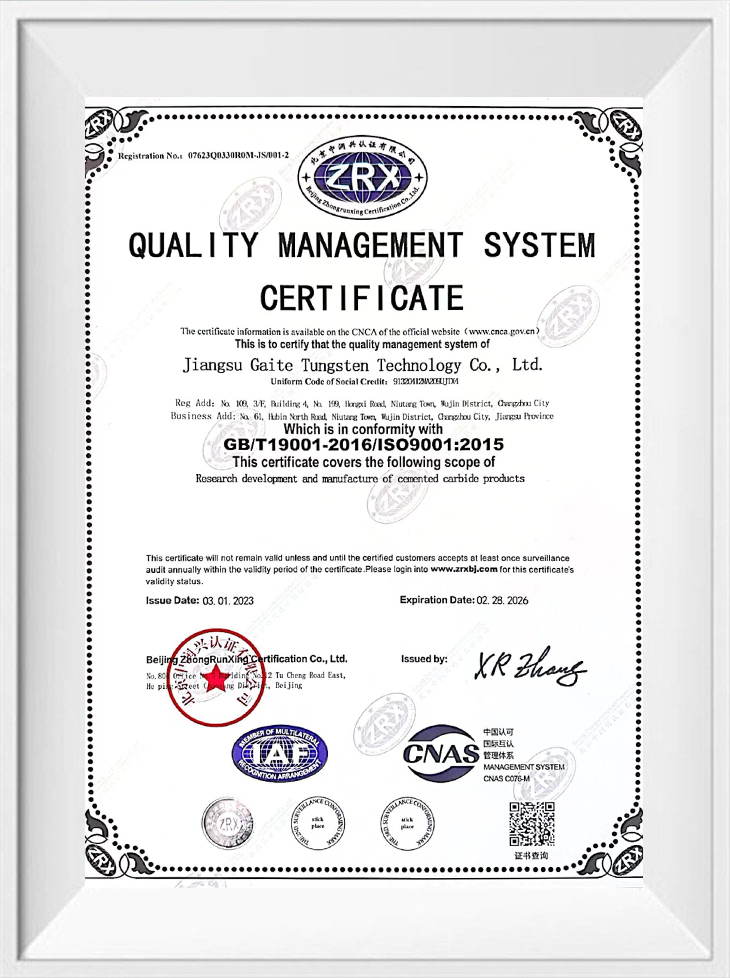
- Сертификация системы менеджмента, такая как ISO 9001 и ISO 14001, которая, по крайней мере, подтверждает документированный процесс.
- Готовность запустить пробную партию на вашем компьютере, прежде чем переходить к объему.
Мы написали подробное описание критериев выбора и вопросов к поставщикам для Вставки из карбида вольфрама TBM если вы хотите углубиться в планирование срока службы инструмента.
Инструменты, работающие вместе с TBM
Проект туннеля редко требует использования только режущих головок. Зондовое бурение перед забоем, передняя забойка, грунтовые анкеры и буровзрывные секции, которые часто соединяют два привода ТБМ, — все это требует использования инструментов для бурения твердых пород. Логика материала знакома: твердосплавные пуговицы или вставки, установленные в стальном корпусе, выполняют резку, пока сталь несет нагрузку.
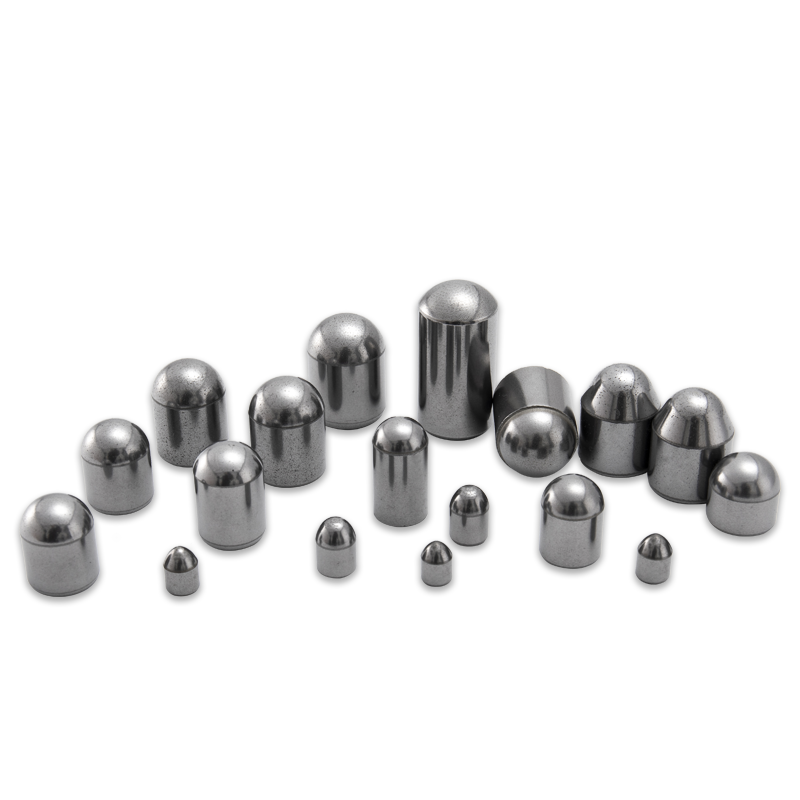
Инструменты и сплавы для бурения из карбида вольфрама Ознакомьтесь с буровыми инструментами из цементированного карбида на предмет ударных нагрузок и условий износа, а также классами, предназначенными для бурения горных пород и горнодобывающей промышленности. Посмотреть продукт → Комбайны и комбайны непрерывного действия — это вторая половина картины. На более мягком грунте или в угле выемка ведется коническими кирками на вращающейся головке, а не дисками. Резцы с круглым хвостовиком и твердосплавным наконечником являются расходными материалами точно так же, как и режущие пластины, и к ним применимы те же вопросы, касающиеся сплава, удержания наконечника и стоимости кубического метра.
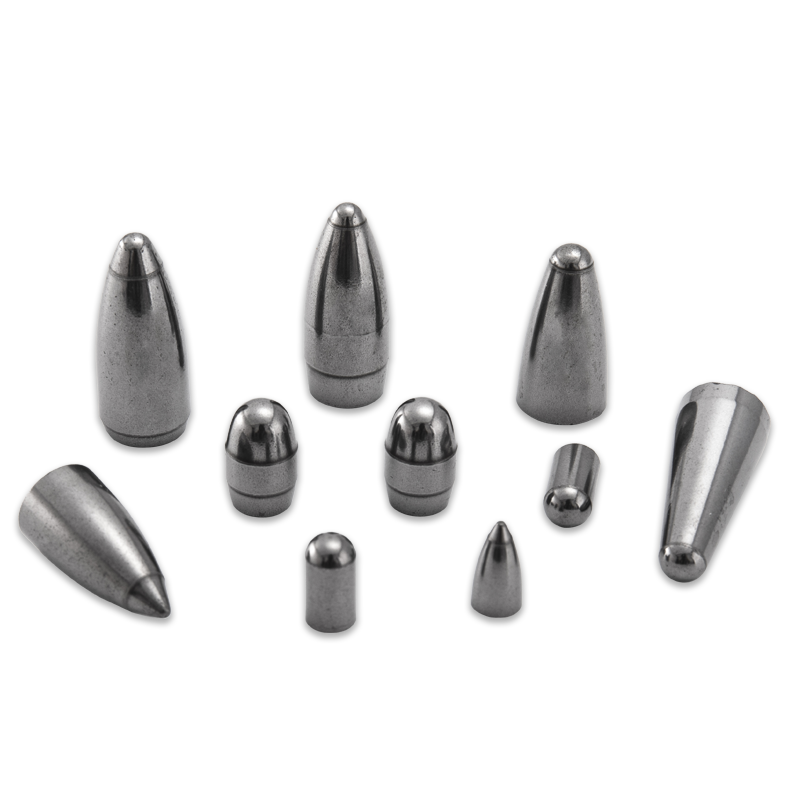
Карбид вольфрама с круглым хвостовиком для добычи угля Эти резцы, предназначенные для работы с углем и полуугольной породой, обладают высокой ударной вязкостью и подходят для мощных режущих головок для тяжелого угля. Посмотреть продукт → Выбор партнера, а не номера детали
Выбор вкладыша не является разовым решением о покупке. Состояние грунта меняется по ходу трассы, конструкции фрез пересматриваются, а уклон, который показал хорошие результаты на первом километре, возможно, потребует корректировки на пятом. Больше всего помогает поставщик, который может говорить о скале так же комфортно, как и о порошке, и который может производить стабильную деталь, а не один впечатляющий образец.
Наша мастерская в Чанчжоу самостоятельно занимается прессованием, спеканием под низким давлением и чистовым шлифованием. Мы работаем по чертежам клиентов так же легко, как и по стандартным номерам деталей. Если вы выбираете твердый сплав для проекта туннеля и хотите обсудить марки, геометрию или сроки выполнения работ, Цзянсу Gaite Tungsten Technology рад взглянуть на ваши рисунки и пластинки и предложить отправную точку.
Наши новости //
Похожие новости

Если вы заинтересованы в нашей продукции, пожалуйста, проконсультируйтесь с нами
